小型三相异步电动机厂家科普 解析高效节能产品的制造奥秘

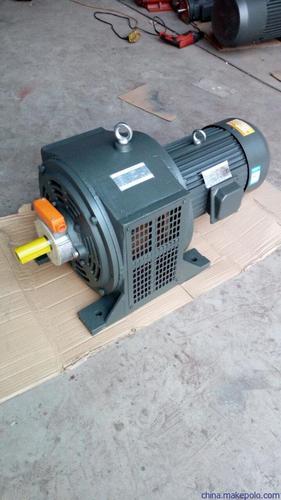
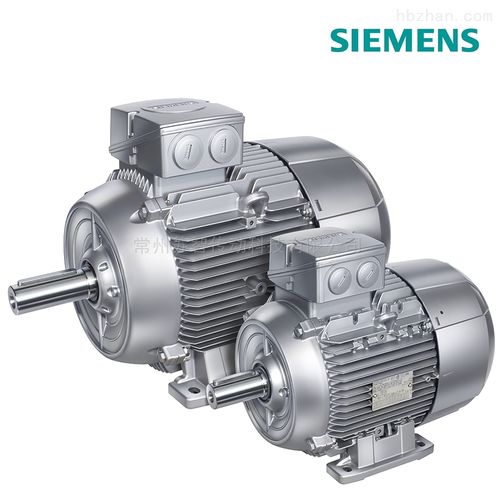
小型三相异步电动机是现代工业、农业、商业乃至家用设备中应用最广泛的动力心脏。从流水线传送到风机水泵,再到自动化控制设备,它几乎无处不在。随着全球对能源效率和碳中和目标的日益重视,高效节能已成为衡量电动机产品优劣的核心指标。专业的小型三相异步电动机厂家究竟是如何制造出高效节能产品的?其背后的奥秘又在哪里?本文将从设计、材料、工艺和测试四个维度为您科普解析。
一、电磁设计的优化:从源头降低损耗
电动机的损耗主要包括铜损(定转子绕组电阻损耗)、铁损(铁芯磁滞和涡流损耗)、机械损耗(轴承摩擦、风阻)和杂散损耗。高效节能的第一步,是在电磁设计阶段精准计算并最小化这些损耗。
厂家会采用专业的电磁仿真软件(如Ansys Maxwell、JMAG等),对定转子槽形、绕组节距、气隙长度等参数进行多目标优化。例如,通过增大导线截面积降低电流密度,可以有效减少铜损;采用更薄的硅钢片并优化磁路形状,则能显著降低铁损。合理的槽配合和斜槽设计有助于削弱谐波磁场,减少杂散损耗。
二、关键材料的升级:高品质硅钢与铜绕组
制造高效电机,材料是基础。小型三相异步电动机厂家通常选用高牌号无取向硅钢片,其铁损值(如P1.5/50,即频率50Hz、磁感1.5T时的比损耗)比普通硅钢低20%-30%,且厚度可薄至0.35mm甚至0.27mm,从而有效抑制涡流损耗。
在绕组方面,高效电机采用高纯度无氧铜线,导电率≥99.95%,电阻率低,能减少发热损耗。绝缘材料则选用耐高温、耐电晕的聚酯亚胺或聚酰胺酰亚胺复合漆包线,确保在更高温升下仍稳定运行。部分厂家还会在转子中使用铜条或铸铜转子,代替传统的铸铝转子,进一步降低转子损耗。
三、精密制造工艺:铁芯叠压与绕线技术
即便设计再优,若制造工艺粗糙,损耗也会大幅增加。高效节能的小型三相异步电动机在生产中有三大关键工艺:
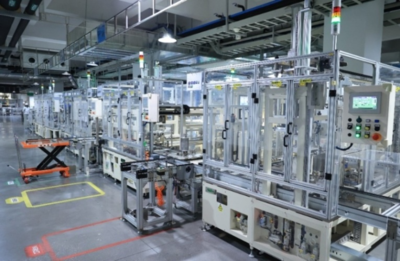
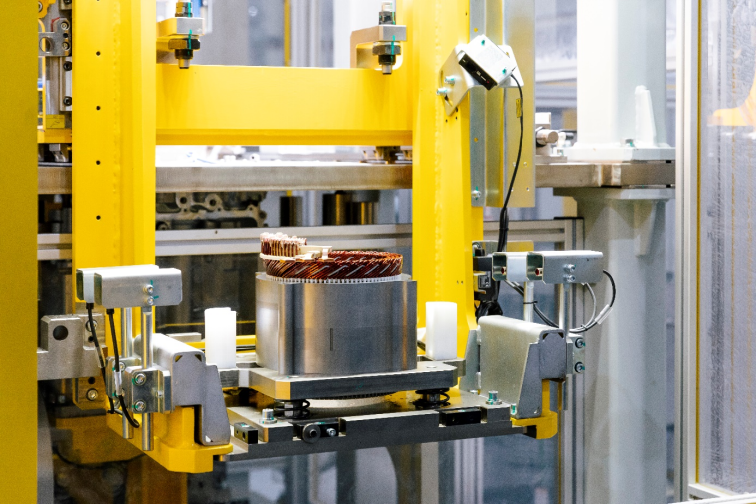
- 铁芯叠压:采用高速冲床冲出定转子片后,需进行高精度叠压。叠压系数越高达(≥0.97),压紧力均匀,可减少片间间隙,降低磁阻和涡流损耗。先进厂家会使用自扣叠压或激光焊接工艺,保证铁芯尺寸一致性。
- 绕线与嵌线:定子绕组的匝数、线径和端部长度直接影响铜损。自动绕线机可实现排线整齐、张力恒定,避免漆膜损伤和匝间短路。嵌线时采用专业的绝缘槽纸和相间绝缘,保证绕组电气强度。
- 转子动平衡:转子不平衡会造成额外振动和机械损耗。厂家通常在转子加工后执行高精度动平衡校正,剩余不平衡量控制在G2.5级以内。
四、热处理与绝缘浸漆:稳定性能的保障
定子铁芯和绕组在加工后存在内应力,会增加铁损和铜损。高效电机厂家往往引入退火工艺,对铁芯进行去应力热处理,恢复硅钢片的软磁性能。绕组则采用真空压力浸漆(VPI)工艺,使绝缘漆充分填充线圈间的微小间隙,固化后形成坚固整体。这不仅能提升导热性、降低温升,还能增强防潮、防尘和耐化学腐蚀能力。
五、严苛的出厂测试:效率数据的真实溯源
小型三相异步电动机厂家若宣称达到IE3(超高效率)或IE4(超优效率)能效等级,必须提供依据GB/T 1032或IEC 60034-2-1标准的第三方测试报告。高效产品在出厂前会进行空载试验、堵转试验、温升试验和效率测定。部分厂家还采用计算机自动测试系统,实时记录输入功率、输出功率、功率因数和滑差,自动计算效率并剔除不合格品。
值得注意的是,实测效率曲线在75%-100%额定负载区间应平坦且高效,这考验厂家对磁路和电机控制的综合设计能力。轴承选型、风叶造型、通风道设计也影响总损耗,高品质电机常配备低摩擦轴承和空气动力学优化的风罩。
##
小型三相异步电动机虽不起眼,但其高效节能制造却是囊括了电磁计算、材料冶金、精密加工、热处理和质量管控的复杂系统工程。一台优秀的IE3/IE4电机,从叠片到出厂需经过近百道工序,每一步的量身优化都指向同一个目标:更少发热、更强输出、更长寿命。对用户而言,了解这些制造奥秘,有助于在采购时理性比较,选择节能省电且购置成本更经济的产品。对厂家来说,只有持续深耕设计与工艺,才能在电机行业的高效转型中立于不败之地。
最新产品